


Veuillez nous laisser un message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
 ZHEJIANG FOYOT ELECTRONIC TECHNOLOGY CO.,LTD
Select Language
English
Évaluez la pince en fonction de la surface la plus chaude que vos mâchoires touchent – pas pour l'affichage du four, ni pour le plus grand nombre sur la fiche technique. Sur la plupart des lignes de matriçage à chaud, les mâchoires sont en contact avec de l'acier chauffé à 1 150-1 250°C, ce qui fait d'une pince d'estampage à chaud à 900°C le mauvais outil, quelle que soit la bonne réputation de sa salle d'imprimerie. L'élaboration de la température nominale de 900 °C par rapport à la pince de 1 200 °C dont j'ai besoin prend trois mesures et un examen honnête du cycle de service, et cela évite généralement aux acheteurs une défaillance prématurée du joint ou un effecteur final surdimensionné et gourmand en charge utile. Ce guide détaille les trois zones de température à l'intérieur d'une cellule de forgeage, ce que chaque classe nominale vous apporte réellement et comment FOYOT , un fabricant de pinces à haute température en Chine, spécifie les unités pour le travail des billettes à 1 200 °C.
Trois températures différentes agissent simultanément sur une pince et les catalogues n'en citent généralement qu'une seule. C'est pourquoi la simple question de savoir à quelle température une pince pneumatique peut résister lors du forgeage n'a pas de réponse unique. Dans une cellule de matriçage à chaud typique, vous avez affaire à :
Zone | Valeur typique | Ce qu'il attaque en premier | Réponse de conception |
Contact mâchoire | 1 150–1 250 °C | Inserts de mâchoires, ressorts, guidage des mâchoires | Mâchoires en alliage résistant à la chaleur ou à pointe en céramique |
Radieux au corps | 300–500°C à 300 mm | Joints de cylindre, graisse, capteurs | Bouclier thermique, corps longue portée de 300 à 700 mm |
Cellule ambiante | 40–60°C | Refroidissement entre les cycles | Déclassement du cycle de service, purge d'air |
Le mécanisme de défaillance n’est presque jamais la fonte de la mâchoire. C'est le joint de cylindre de cuisson. Les joints NBR standard sont confortables jusqu'à environ 80°C ; Le FKM (fluorocarbone) maintient une température d'environ 200°C en continu et tolère de courts pics au-delà ; le silicone gère de larges gammes mais s'use mal contre le tartre et l'abrasion. Ainsi, une « pince à 1 200 °C » n'est pas une pince avec un joint à 1 200 °C — c'est une pince dont les mâchoires, le blindage et la distance de sécurité maintiennent le cylindre et les joints bien en dessous de leurs limites tandis que la face de la mâchoire absorbe la chaleur.
Mesurez avant d'acheter : enregistrez la température de contact de la mâchoire avec un thermocouple de contact au moment du ramassage, vérifiez le champ radiant avec un thermomètre infrarouge à la distance de montage réelle et enregistrez le temps de contact par rapport au temps d'inactivité en secondes. Un contact de 6 secondes avec un ralenti de 20 secondes est une tâche complètement différente de 15 secondes de maintien continu, même à la même température.
✅ Conclusion : évaluez la température de contact de la mâchoire, mais jugez la conception en fonction du fait qu'elle maintient le cylindre en dessous de 80 °C.
Achetez la classe 1200°C lorsque les mâchoires touchent les billettes ; achetez une classe de 900 à 1 000 °C lorsque vous manipulez des panneaux formés qui refroidissent pendant le transport. Les lignes d'estampage à chaud et de durcissement sous presse fonctionnent à une température de 900 à 1 000°C pendant quelques secondes par course, avec des pièces fines qui évacuent rapidement la chaleur - c'est exactement la tâche pour laquelle les séries de métaux chauds Bilsing PSQ40 (1 000°C, 450 N, 3 millions de cycles) et IMI Norgren (900°C) ont été conçues. La manipulation des billettes à partir d'un chauffage par induction, le matriçage à chaud, le traitement des garnitures à la presse et le retrait du moulage sous pression sont différents : des pièces plus lourdes, un contact plus long et des mâchoires qui restent dans le champ radiant. Ceux-ci ont besoin d’une construction complète à haute température.
Les sous-spécifications apparaissent rapidement : joints durcis, force de dérive, billette sur le sol en quelques semaines. La sur-spécification coûte tranquillement : un corps protégé contre la chaleur plus lourd consomme la charge utile du robot, a besoin d'un robot plus gros et ralentit le cycle.
C'est là que le processus d'un fabricant compte plus qu'une affirmation dans un catalogue. Avec une profonde accumulation technique dans la conception d'effecteurs finaux depuis 2016, Zhejiang Foyot Electronic Technology Co., Ltd. construit chaque classe de température autour de son devoir réel : FOYOT Electronics adhère à la voie de R&D indépendante , suivant une stratégie de développement axée sur l'innovation qui a produit des structures de mâchoires et d'étanchéité brevetées et une reconnaissance d'entreprise nationale de haute technologie. La société a investi massivement dans la construction d'un système de fabrication intelligent et moderne , équipé d'une capacité d'usinage CNC et de tests thermiques de pointe au niveau international , de sorte que les spécifications des pinces pneumatiques à haute température pour les billettes 1200C puissent être vérifiées par commande plutôt que promises sur une page.
Que rechercher dans cette spécification :
Les chiffres de force méritent leur propre question. Adressez une demande écrite à n'importe quel fournisseur : à quelle température une pince pneumatique peut-elle résister en forgeage en service continu avec l'ensemble de joints proposé ? Comparez ensuite la réponse à la courbe de déclassement : une valeur nominale de mâchoire sans qualité de joint nommée est commerciale, et une perte de force de 20 à 30 % à la température de fonctionnement est normale.
Pour les billettes lourdes, la force doit également être adaptée à la classe de température : une conception à double cylindre comme le FOYOT FY12H-D100X2 atteint environ 22 900 N, ce qui correspond à la fonction d'un corps de classe de forgeage à 1 200 °C. Les acheteurs comparant les devis OEM devraient demander des données de force mesurées à température plutôt qu'à température ambiante, car c'est exactement là que les pinces sous-spécifiées échouent.
✅ Conclusion : faites correspondre la classe à la température de contact et au cycle de service : 900 °C pour un travail rapide sur les panneaux, 1 200 °C pour le contact avec les billettes et le moulage sous pression.
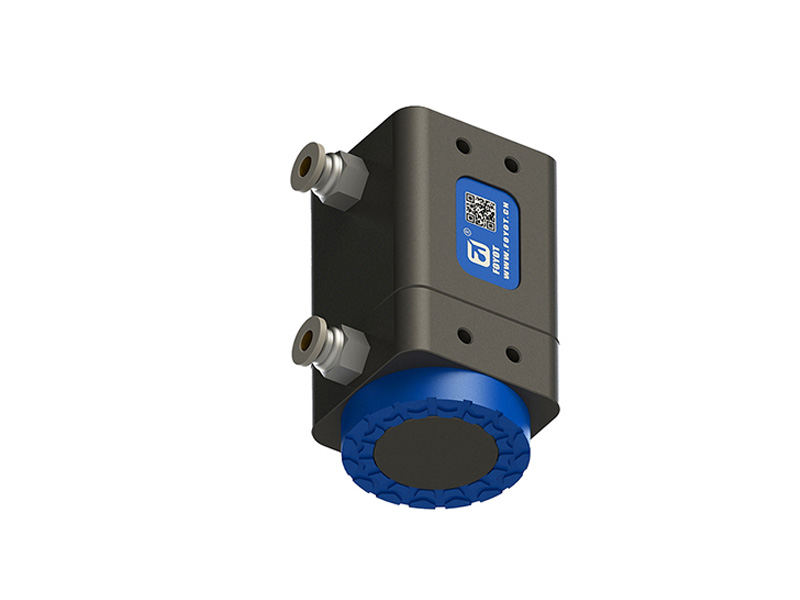
Q : Température nominale de 900 C contre 1 200 C, de quelle pince ai-je besoin pour les billettes à 1 250 °C ? R : Si les mâchoires touchent des billettes sortant d'un chauffage par induction, des pièces forgées à chaud ou des pièces moulées sous pression à 1 150–1 250 °C, choisissez la classe 1 200 °C. Si vous manipulez des panneaux estampés à chaud entre 900 et 1 000°C avec des temps de contact courts, une pince pour estampage à chaud entre 900 et 1 000°C est suffisante et plus légère.
Q : Quelles spécifications de pince pneumatique haute température pour les billettes 1 200 C sont les plus importantes ? R : Quatre éléments : alliage de mâchoire et matériau d'insert, appelé ensemble de joint FKM, espaceur ou blindage qui maintient le cylindre en dessous de 80 °C, et données de force mesurées à la température de fonctionnement avec déclassement appliqué.
Q : Une usine chinoise peut-elle fournir des classes de température et des mâchoires personnalisées ? R : Oui. FOYOT produit des séries standard haute température ainsi que des variantes OEM/ODM (portée, géométrie des mâchoires et étanchéité personnalisées) à partir de sa propre usine, avec des modèles standard expédiés dans un délai d'environ 15 jours et des constructions personnalisées citées à partir de dessins.
Partagez votre température de contact des mâchoires, la distance radiante, le poids de la pièce et le temps de contact avec l'ingénierie FOYOT , et vous recevrez une classe de température recommandée avec des calculs de force et de déclassement - gratuitement, généralement dans un délai d'un jour ouvrable. Pour les conceptions de mâchoires personnalisées ou les projets OEM/ODM, contactez Zhejiang Foyot Electronic Technology Co., Ltd. via foyotrobotclaw.com.
Envoyer à ce fournisseur
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.